Пластиковый бак редко выходит из строя внезапно без причины. Обычно повреждение начинается с небольшой трещины у шва, следа от удара, деформации стенки после замерзания жидкости или локального перегрева. Для ремонта важно не только закрыть отверстие, но и восстановить прочность материала вокруг дефекта. У полиэтилена, полипропилена и других технических пластиков разная температура плавления, разная адгезия и поведение под нагрузкой. Поэтому попытки заклеить емкость герметиком, эпоксидным составом или универсальным клеем часто дают лишь временный эффект: бак снова течет, а трещина продолжает расходиться.
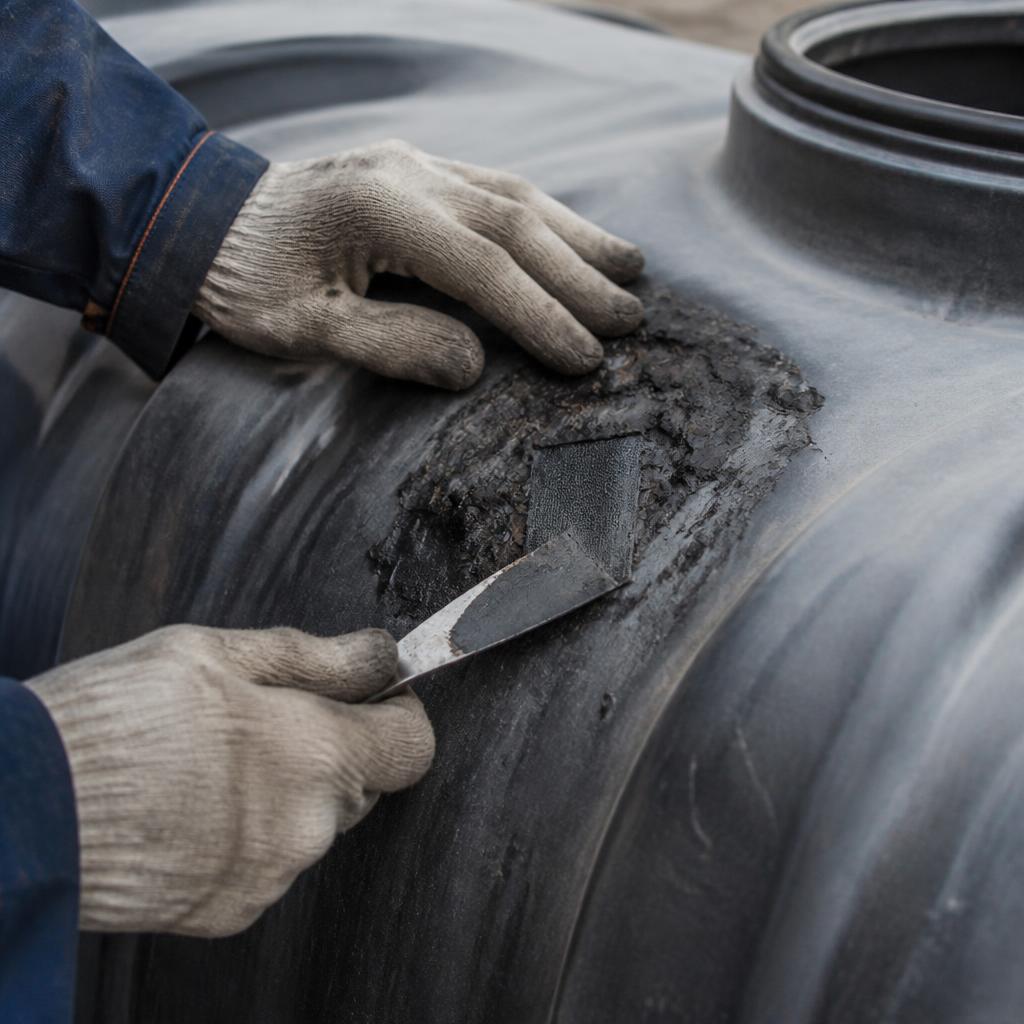
Надежность зависит прежде всего от правильного определения материала и технологии восстановления. Подробный разбор отличий способов ремонта собран тут: это полезно, если нужно понять, почему ремонт производится только экструзионной сваркой пластика — ручным экструдером и тем же материалом, из чего сделан бак или емкость. Такой подход используют, когда компания занимается профессиональным ремонтом пластиковых баков и емкостей, а задача состоит не в маскировке течи, а в восстановлении рабочей зоны с учетом толщины стенки, формы изделия и характера нагрузки.
Когда бак можно восстановить, а когда лучше заменить
Ремонт обычно оправдан, если повреждение локальное: трещина, прокол, надрыв в зоне штуцера, разрушение участка шва, сквозной износ на ограниченной площади. Если же пластик стал хрупким по всей поверхности, бак долго работал под агрессивной химией, потерял форму от перегрева или имеет множественные старые ремонты, результат может оказаться ненадежным. Отдельно оценивают место дефекта. Повреждение на плоской стенке ремонтируется проще, чем разрыв на ребре жесткости, в углу или рядом с креплением, где напряжения выше.
Почему клей и пайка паяльником не решают проблему
Большинство баков делают из полиэтилена или полипропилена — это материалы с низкой поверхностной энергией. Клеевые составы плохо сцепляются с ними без сложной подготовки, а при постоянной вибрации, перепадах температуры и контакте с жидкостью соединение отслаивается. Паяльник тоже не равен сварке: он перегревает поверхность, размазывает пластик и не обеспечивает полноценного провара по толщине. Снаружи такой ремонт может выглядеть аккуратно, но внутри остается ослабленная зона, которая снова трескается под нагрузкой.
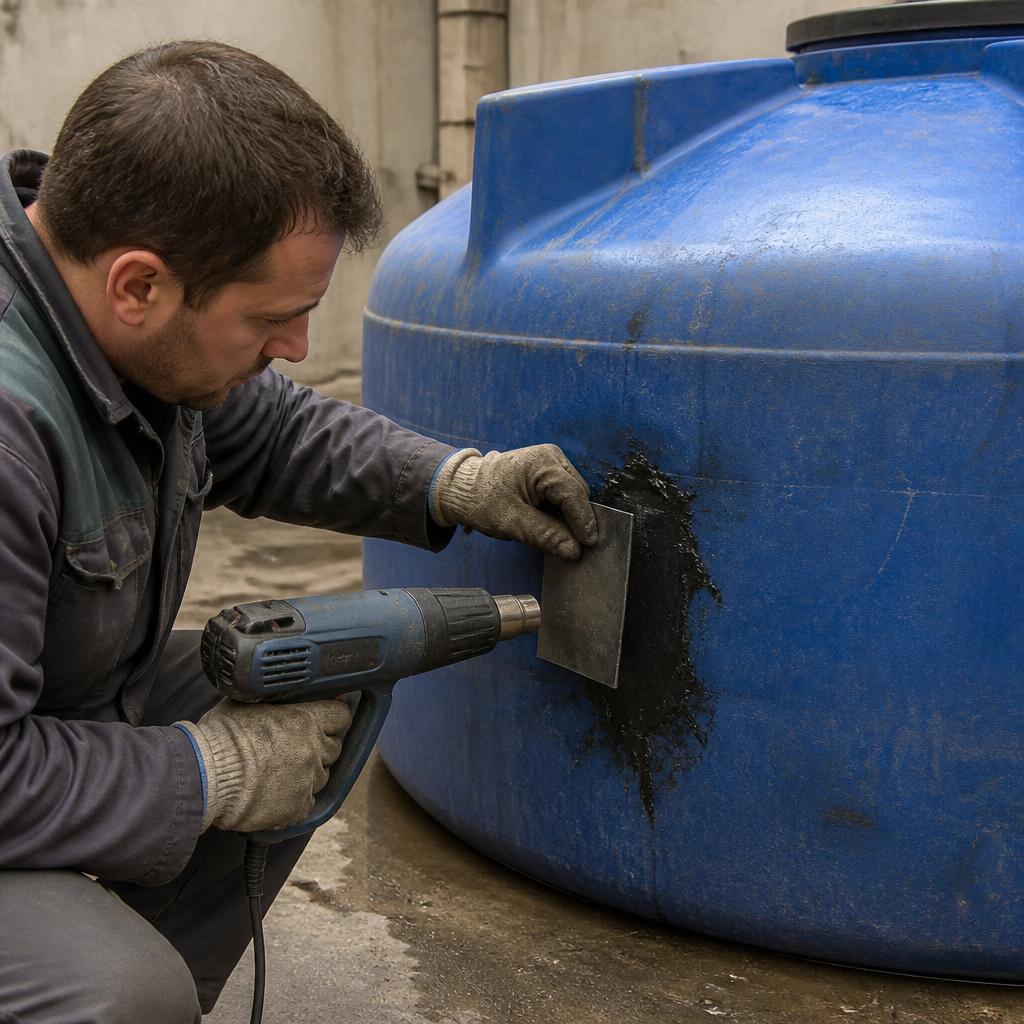
Как работает экструзионная сварка
Суть метода в том, что поврежденный участок разделывают, очищают, прогревают и заполняют расплавленным присадочным материалом, совместимым с основой. Ручной экструдер подает пластик в шов под контролируемой температурой, а не просто размягчает поверхность. За счет этого формируется монолитный соединительный слой. Ключевое условие — присадка должна быть из того же материала, что и бак или емкость. Смешение разных пластиков ухудшает прочность, вызывает внутренние напряжения и ускоряет повторное разрушение.
Что проверяют перед сваркой
До начала работ важно понять не только марку пластика, но и причину повреждения. Если не устранить источник проблемы, даже качественный шов может снова пострадать.
- тип материала: PE, PP и другие варианты;
- толщину стенки и наличие армирования;
- длину и глубину трещины, скрытое распространение дефекта;
- следы химического воздействия, старения, пересушивания пластика;
- состояние соседних зон, штуцеров, крепежа, ребер жесткости.
Этапы профессионального ремонта
Сначала бак освобождают от содержимого, моют и обезжиривают с учетом того, что раньше в нем хранилось. Затем дефект останавливают по краям, чтобы трещина не пошла дальше, и разделывают зону под сварку. После этого участок прогревают и выполняют экструзионную наплавку в один или несколько проходов. При необходимости усиливают место ремонта накладкой из совместимого пластика. Финальный этап — контроль герметичности и оценка геометрии, особенно если бак работает под нагрузкой, давлением столба жидкости или вибрацией.
Что чаще всего приводит к повторной течи
Основная ошибка — ремонт “по внешнему виду”, без точного определения пластика. Не менее опасны сварка по загрязненной поверхности, попытка залить длинную трещину одним толстым валиком и работа без учета того, как бак закреплен. Если емкость продолжает перекашивать, а патрубок тянет стенку в сторону, шов испытывает постоянное напряжение. Поэтому после восстановления иногда требуется не только заварить разрыв, но и изменить крепление, снять лишнюю нагрузку со штуцера или исключить замерзание жидкости в баке.
Как оценивать результат ремонта
Признак качественной работы — не только отсутствие течи сразу после сварки. Имеют значение однородность шва, отсутствие прожогов, наплывов с пустотами, чрезмерного перегрева и заметной хрупкости по краям. Хорошо выполненный ремонт не должен создавать слабое место рядом со швом. Если емкость используется в технологическом процессе, дополнительно учитывают совместимость восстановленного участка с рабочей средой, температурой и режимом эксплуатации. Именно поэтому профессиональный ремонт пластиковых баков и емкостей сводится не к “запайке отверстия”, а к восстановлению участка с теми же базовыми свойствами, которые были у исходного материала.